Consultoria APS, S&OP e MES para Indústrias | LSB Siemens Partner
O que é realidade e o que é só promessa nas tendências dda manufatura digital
Em operações ETO e MTO, uma data comercial só é confiável quando acompanha o que mudou na engenharia, nos materiais, na capacidade e na execução. Este guia explica como o closed loop manufacturing transforma sinais do chão de fábrica em cenários, prioridades e decisões compartilhadas, para que a promessa ao cliente não fique desconectada da realidade operacional.
Em fevereiro a diretoria aprova o piloto. Em maio o piloto roda numa célula, com dado tratado à mão por uma pessoa que ninguém formalizou como responsável. Em outubro a pessoa muda de área, a planilha para de ser atualizada e o piloto vira um slide chamado “lições aprendidas”. No ano seguinte chega outra tendência, e o ciclo recomeça do zero.
Este artigo é para quem decide investimento em tecnologia de manufatura e já viu esse ciclo mais de uma vez: gerente industrial, diretor de operações, líder de planejamento e controle da produção. A tese que ele defende é desconfortável. A tecnologia que você comprou provavelmente funcionava. O que não existia era a cadeia que liga o dado à decisão, e a decisão à responsabilidade de alguém por ela, na segunda-feira de manhã.
O critério é simples de aplicar antes de assinar qualquer proposta: qual dado ela consome, qual decisão muda, quem fica dono depois do go-live e qual métrica de segunda ordem deveria se mexer. Quem responde essas quatro perguntas com número já sabe, antes de qualquer piloto, se a tendência tem chão nesta fábrica ou só no slide do fornecedor.
A assimetria entre orçamento apertado e promessa abundante
Na leitura de campo, o orçamento de tecnologia industrial parou de crescer no ritmo de dois anos atrás, e a cobrança por retorno deixou de ser retórica. Não basta mais dizer que o projeto “prepara a empresa para o futuro”. Alguém pergunta quanto de capacidade foi liberado, quanto o lead time caiu e quanto a promessa de entrega ficou mais confiável.
Ao mesmo tempo, o volume de promessa aumentou. Cada fornecedor tem uma camada de inteligência artificial no roadmap, cada evento do setor tem uma palestra sobre autonomia de chão de fábrica, e o comprador industrial precisa decidir com informação assimétrica.
Quando a promessa é abundante e o orçamento é escasso, o critério de escolha vira o ativo mais valioso da área industrial.
Sem critério, a fábrica compra pela intensidade da demonstração. E demonstração é feita com dado limpo e roteiro fiel, dentro de um cenário que nunca tem ordem urgente entrando na sexta-feira à tarde para desmontar o sequenciamento da segunda.
Toda tendência chega à fábrica com data de validade
Existe um padrão previsível na vida de uma tendência industrial, e ele tem pouco a ver com a qualidade da tecnologia. Começa num artigo de consultoria, passa por um evento, chega ao comitê de investimento como urgência competitiva e desce à operação como projeto sem dono claro.
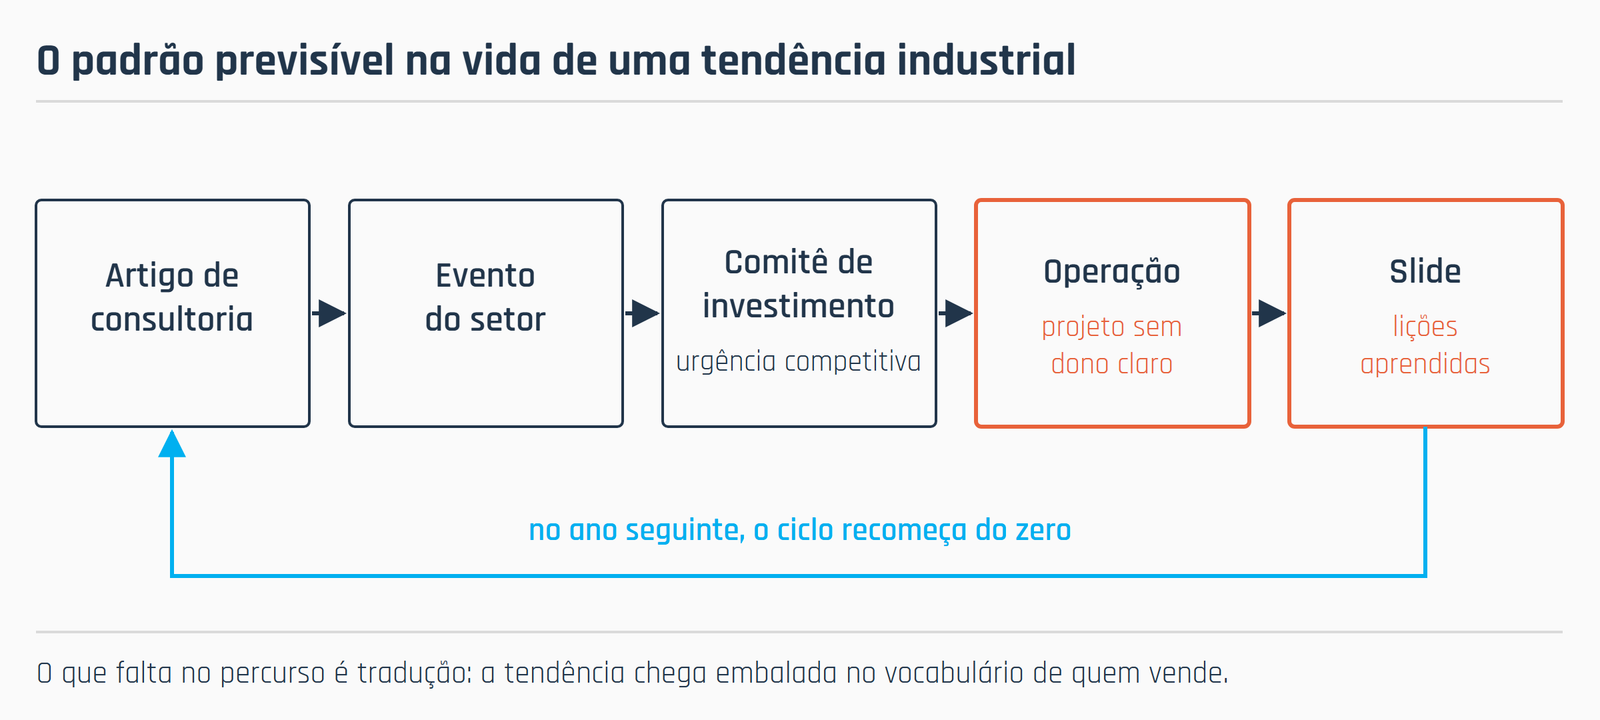
O entusiasmo raramente é o vilão da história. O que falta é tradução: a tendência chega à fábrica embalada no vocabulário de quem vende, enquanto quem vai operá-la no dia a dia precisa de outro vocabulário, o da rotina e do cadastro.
O ciclo curto: da palestra ao comitê
Entre a primeira vez que um diretor ouve o nome de uma tendência e a primeira reunião de escopo costumam passar poucos meses. Nesse intervalo ninguém mediu a qualidade do cadastro de roteiros, ninguém verificou se os tempos padrão refletem a operação real e ninguém definiu qual decisão diária mudaria de dono.
O escopo é montado sobre a promessa, não sobre o diagnóstico. O business case herda as premissas do material comercial, inclusive as que dependem de um estado de dado que a planta não tem.
Daí a distância entre a projeção aprovada e o resultado apurado no ano seguinte. Não houve má-fé de ninguém. Houve uma conta feita com o insumo errado.
O ciclo longo: da fábrica de volta ao slide
A tendência que sobrevive costuma ser aquela que teve tempo de virar rotina antes de virar caso de sucesso. As que morrem morrem de um jeito específico: continuam funcionando tecnicamente, mas param de ser usadas para decidir.
O sintoma é conhecido em qualquer planta. O sistema calcula, o painel atualiza, e a programação real continua saindo de uma planilha paralela que só uma pessoa entende e que ninguém audita.
O que o ciclo revela sobre a natureza do hype
Hype não é a afirmação de que a tecnologia funciona. É a omissão do que precisa estar pronto para ela funcionar aqui, nesta planta, com este cadastro e com esta rotina de reunião.
A pesquisa da Deloitte sobre manufatura inteligente, publicada em 2025 com 600 executivos americanos ouvidos entre agosto e setembro de 2024, descreve exatamente essa lacuna entre iniciativa iniciada e iniciativa escalada. Ela volta em detalhe mais adiante, porque o número dela só faz sentido depois do critério.
Hype não é mentira, é cronologia errada
Vale separar duas acusações que costumam ser feitas juntas. A primeira é que a tecnologia não entrega o que promete. A segunda é que ela entrega, mas não na ordem e no prazo em que foi vendida. Na maioria dos casos que a operação industrial vê de perto, a segunda é a verdadeira.
O que a promessa omite
Nenhuma demonstração comercial é feita com o cadastro da sua fábrica. Ela é feita com uma base construída para funcionar, e isso não é desonestidade, é a natureza da demonstração.
O que fica de fora é sempre do mesmo tipo:
- o estado real do dado mestre, incluindo roteiros com operações que não existem mais e tempos padrão herdados de um produto anterior
- a decisão específica que vai mudar de mão, com nome de quem decide hoje e nome de quem decide depois
- o horizonte honesto de adoção, que raramente coincide com o cronograma de implantação
- o esforço de manutenção do dado depois do go-live, que não tem data de fim
O papel do “é rapidinho”
Existe uma frase que aparece em quase todo projeto que trava, e ela costuma ser dita com boa intenção por alguém que quer destravar a aprovação. “O cadastro a gente ajusta durante o projeto.” “A integração é rapidinho.” “Esse tempo de setup depois a gente refina.”
Cada uma dessas frases transfere para a fase de execução um trabalho que deveria ter dimensionado o escopo. Quando o refino não acontece, e ele quase nunca acontece dentro do prazo de implantação, o sistema entra em produção calculando sobre premissa provisória.
A partir daí a operação aprende a desconfiar do resultado, e a desconfiança é irreversível dentro do mesmo projeto. Recuperar confiança em plano custa mais caro que construí-la na primeira vez.
O custo de pular a etapa anterior
Programação com capacidade finita sobre roteiro impreciso produz um plano preciso e errado, o que é pior que um plano visivelmente aproximado, porque o erro fica escondido atrás da interface.
Previsão estatística sobre histórico contaminado por ruptura produz um forecast que confunde demanda com o que a fábrica conseguiu entregar. Nos dois casos a tecnologia está funcionando conforme especificada. O que falhou aconteceu antes dela.
Quando o mercado mede, o padrão aparece
Não é impressão de campo. Levantamento da McKinsey de novembro de 2025, com 80 empresas que rodaram programas de sistemas avançados de planejamento (APS), aponta que 65% deles não atingiram o retorno esperado.
Sessenta e cinco por cento dos programas de APS ficam abaixo do ROI projetado. A tecnologia é a mesma nos 35% que atingem.
Essa é a frase que reorganiza a discussão. Se a ferramenta é a mesma nos dois grupos, a variável explicativa está no método de adoção, na governança do dado e na disciplina de decisão. Software não é herói de um lado nem culpado do outro.
O teste de quatro perguntas antes de assinar qualquer coisa
O critério que segue não avalia a tecnologia. Avalia se a fábrica está em condição de extrair resultado dela nos próximos doze meses. É um teste de prontidão, e cabe numa reunião de uma hora, com o fornecedor presente na sala.
Se três das quatro respostas forem vagas, o projeto não está pronto para começar. Isso não significa desistir da tendência. Significa mudar a ordem das coisas.
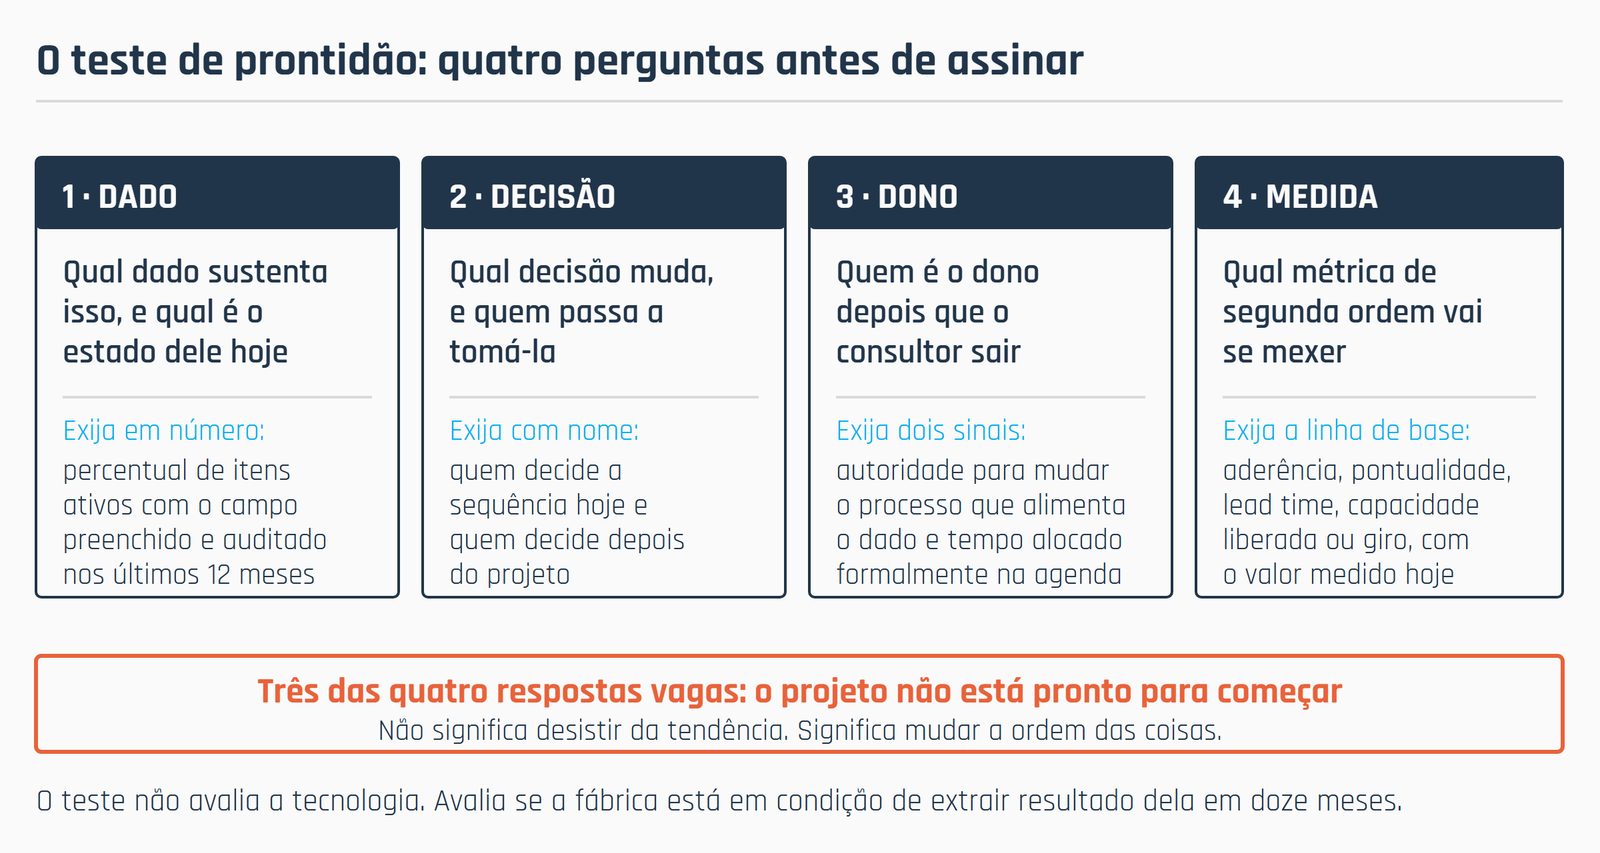
Pergunta 1: qual dado sustenta isso, e qual é o estado dele hoje
Toda tendência consome um insumo de dado específico. Programação de capacidade finita consome roteiro e tempo de setup atualizados, com o calendário de recurso entrando na conta logo depois. Previsão consome histórico de demanda separado de histórico de faturamento. Rastreabilidade consome apontamento com granularidade de lote.
Não basta constatar que o dado existe. A pergunta que importa é qual o percentual de itens ativos com aquele campo preenchido e auditado nos últimos doze meses.
Na prática, isso aparece assim: perguntar ao responsável pela linha quando foi a última vez que alguém conferiu, item por item, se o tempo de setup cadastrado bate com o cronômetro. O silêncio que normalmente segue essa pergunta já é a resposta.
Pergunta 2: qual decisão muda, e quem passa a tomá-la
Tecnologia que não muda uma decisão muda apenas o relatório sobre a decisão. Essa é a diferença entre um projeto que aparece no indicador e um projeto que aparece na apresentação trimestral.
A formulação precisa ser concreta ao ponto de constrangimento: hoje, quem decide a sequência da injetora 4 na terça de manhã? Depois do projeto, quem decide? Se a resposta for a mesma pessoa, com o mesmo critério, olhando a mesma planilha, o projeto não mudou nada: apenas trocou de nome no contrato de licença.
Pergunta 3: quem é o dono depois que o consultor sair
O terceiro modo de falha mais comum é o projeto sem sucessor. Existe um responsável durante a implantação e ninguém depois dela.
Projeto sem dono definido para o dia seguinte ao go-live não é projeto, é piloto com data de validade não declarada.
O dono precisa reunir dois sinais concretos: autoridade para mudar o processo que alimenta o dado e tempo alocado formalmente na agenda. Sem isso, a métrica de operação sob responsabilidade dele vira apenas mais um número no relatório do projeto, e não uma métrica que ele de fato governa. Dono sem autoridade sobre o processo de entrada do dado é apenas quem recebe a cobrança.
Pergunta 4: qual métrica de segunda ordem vai se mexer
Redução de tempo de programação é uma métrica real e é uma métrica fraca para justificar investimento sozinha. Ela mede esforço, não resultado de negócio.
A métrica que sustenta a decisão é de segunda ordem: aderência ao plano, pontualidade de entrega, lead time, capacidade liberada, giro de estoque. A pergunta a fazer é qual delas se move, em quanto tempo, e qual é a linha de base medida hoje.
É a mesma lógica por trás do salto da Fockink: lead time sistêmico 58% menor e pontualidade 40% maior só viraram argumento porque havia uma linha de base medida antes do projeto começar. Sem linha de base apurada antes do início, qualquer resultado futuro vira narrativa. E narrativa não sobrevive à primeira revisão de orçamento.
O que sobrevive ao teste
Algumas tendências passam nas quatro perguntas com folga porque a decisão que elas mudam é evidente e o dado que consomem é o dado que a fábrica já é obrigada a manter. Elas não são as mais empolgantes do circuito de eventos. São as que aparecem no indicador.
Programação com capacidade finita: da lista de novidades ao resultado documentado
A programação em capacidade finita é antiga o suficiente para ter saído da lista de novidades e madura o suficiente para ter resultado documentado. Ela muda uma decisão diária identificável, o sequenciamento, e a passa de um julgamento individual para um critério explícito e reprodutível.
Na Fockink, a operação registrou lead time sistêmico 58% menor, pontualidade 40% maior e esforço do PCP 56% menor. Nenhum desses números veio do cálculo em si. Vieram de o cálculo ter virado a base da reunião diária de produção, com desvio discutido e causa registrada.
Ciclo fechado entre plano mestre, materiais e programação
A segunda tendência que sobrevive é menos vendável porque não tem nome bonito: reduzir o tempo de ciclo entre replanejar o plano mestre (MPS), rodar materiais e reprogramar o chão.
Quando esse ciclo leva dias, o plano nasce vencido e a fábrica opera por exceção. Na Coamo, esse ciclo de MPS, MRP e programação passou de horas para cerca de dez minutos.
O tempo economizado é a parte visível. O ganho real é outro: replanejar deixa de ser um evento que exige autorização e vira uma resposta disponível quando a realidade muda.
Aderência ao plano como contrato, não como indicador
A terceira é conceitual e não se compra: tratar aderência como compromisso entre planejamento e produção, com desvio apurado e causa classificada.
Na Seta Embalagens, a aderência ao plano saiu de 33% para 80%. Um plano cumprido em apenas um terço das vezes perdeu a função de plano: virou palpite com aparência de rigor, e nenhuma camada de tecnologia acima dele resolve isso. É o pré-requisito silencioso de quase tudo que o mercado vende como avançado.
Quando o sequenciamento é confiável, esse mesmo ganho se espalha para fora da fábrica: a área comercial passa a poder prometer data com base no plano, e não no otimismo. Na Brinox, a resposta comercial caiu de três dias para duas a três horas, a programação passou de dias para uma hora, e a implantação levou oito meses. Oito meses é um número tão importante quanto os outros: é o horizonte honesto que separa projeto instalado de projeto adotado.
O que não sobrevive como está sendo vendido
Nada nesta seção é tecnologia ruim. Tudo aqui é tecnologia real sendo oferecida fora de ordem, com pré-requisito escondido no rodapé. A crítica é de cronologia comercial, não de engenharia.
Modelos que herdam a qualidade do dado que os alimenta
Modelos de previsão de demanda melhoraram muito, e continuam sendo função do dado de entrada. Histórico de vendas contaminado por ruptura, por promoção não sinalizada e por entrada e saída de item sem marcação produz padrão aprendido que não é demanda.
O caminho que funciona é chato: separar demanda de venda faturada, marcar eventos, tratar phase-in e phase-out e só então trocar o modelo. Quem inverte a ordem troca um erro simples por um erro sofisticado, e o sofisticado é mais difícil de perceber.
O mesmo problema aparece do outro lado da mesa, no gêmeo digital. A simulação de planta reproduz o modelo que você deu a ela. Se o roteiro cadastrado tem uma operação a menos que a operação real e um tempo de setup defasado, a simulação gera cenário coerente, elegante e sem relação com a fábrica.
Um modelo digital é tão fiel quanto o cadastro que o alimenta. Precisão de cálculo não corrige imprecisão de cadastro.
Isso não desqualifica a simulação. Desqualifica a sequência em que ela costuma ser oferecida, antes do saneamento do dado mestre que ela consome.
O painel que substitui a reunião de decisão
A tendência mais silenciosamente cara é a visibilidade sem consequência. A fábrica ganha telas com dado atualizado por minuto, e a rotina de decisão continua exatamente igual.
Na TMSA, a reprogramação passou de dias para minutos, com pontualidade de entrega de 68% para 81% e aderência de 94%. O que produziu o ganho foi a reprogramação ter virado ação disponível dentro da reunião, e não um relatório apreciado depois dela. Visibilidade sem autoridade de agir é custo de licença.
A fábrica autônoma como horizonte de curto prazo
Autonomia de decisão em chão de fábrica é uma direção legítima e um destino distante para a maioria das plantas brasileiras de alto mix e lote pequeno.
O passo anterior é bem menos glamouroso e bem mais rentável: reduzir a variabilidade que obriga intervenção humana constante. Na Parnaplast, os setups caíram 30%, o tempo de programação caiu 94%, a produtividade subiu 32% e as entregas chegaram a 85%. Nada disso exigiu autonomia. Exigiu critério de sequenciamento estável e sustentado.
O que a pesquisa da Deloitte mostra sobre o abismo entre piloto e escala
O dado que motiva este artigo vem do 2025 Smart Manufacturing Survey, da Deloitte. A amostra é relevante para quem decide investimento: 600 executivos de manufatura nos Estados Unidos, com campo entre agosto e setembro de 2024, em empresas a partir de US$ 500 milhões de receita.
O achado central é o mesmo que a operação brasileira vive todo dia: iniciar iniciativas de manufatura inteligente é comum, escalá-las para além da planta piloto é raro. [validar fonte]
O que a amostra qualifica e o que ela não qualifica
Empresas desse porte, nesse mercado, têm orçamento, acesso a fornecedor de primeira linha e equipe dedicada ao tema. Elas não falham por falta de recurso.
É isso que torna o dado útil aqui. Se o gargalo fosse dinheiro ou acesso a tecnologia, esse grupo teria resolvido primeiro. O gargalo é de método de adoção, e método não vem embalado junto com a licença.
O ponto de encontro com o dado da McKinsey
Cruzar a leitura da Deloitte com o levantamento da McKinsey citado antes dá uma imagem consistente.
Um lado mostra dificuldade de escalar. O outro mostra dificuldade de capturar retorno. Os dois apontam para a mesma fase, que é a fase que o mercado subfinancia: o intervalo entre o sistema funcionando e o sistema sendo usado para decidir todo dia.
Por que o alto mix brasileiro torna o abismo maior
A amostra americana é de empresas grandes, com portfólio geralmente mais estável. Boa parte da indústria brasileira de manufatura discreta opera com mix maior, lote menor e uma frequência de mudança de engenharia que envelhece cadastro rápido.
Isso muda a natureza do pré-requisito de dado: deixa de ser tarefa de projeto com data de encerramento e passa a exigir rotina contínua, sem prazo de conclusão. Ignorar essa diferença é o que faz um cronograma importado parecer razoável na aprovação e impossível no sexto mês.
Como ler esses números sem transformá-los em fatalismo
A leitura derrotista seria concluir que a maioria dos projetos fracassa e que portanto convém esperar mais um ciclo. Não é o que os números dizem.
Eles dizem que existe uma parcela relevante que atinge o retorno, com a mesma tecnologia disponível a todos. A diferença entre os dois grupos é rastreável e replicável, e é ela que vira roteiro na seção seguinte.
Um roteiro de adoção que não depende da moda do ano
O roteiro abaixo é agnóstico de sigla. Serve para a tendência que estiver em alta quando você ler isto, porque ele trata do que não muda: dado, decisão, dono e medida.
A lógica de organização é temporal: cada fase corresponde a um horizonte de maturidade da operação, com critério de saída verificável, independente de qual módulo de sistema estiver em jogo.
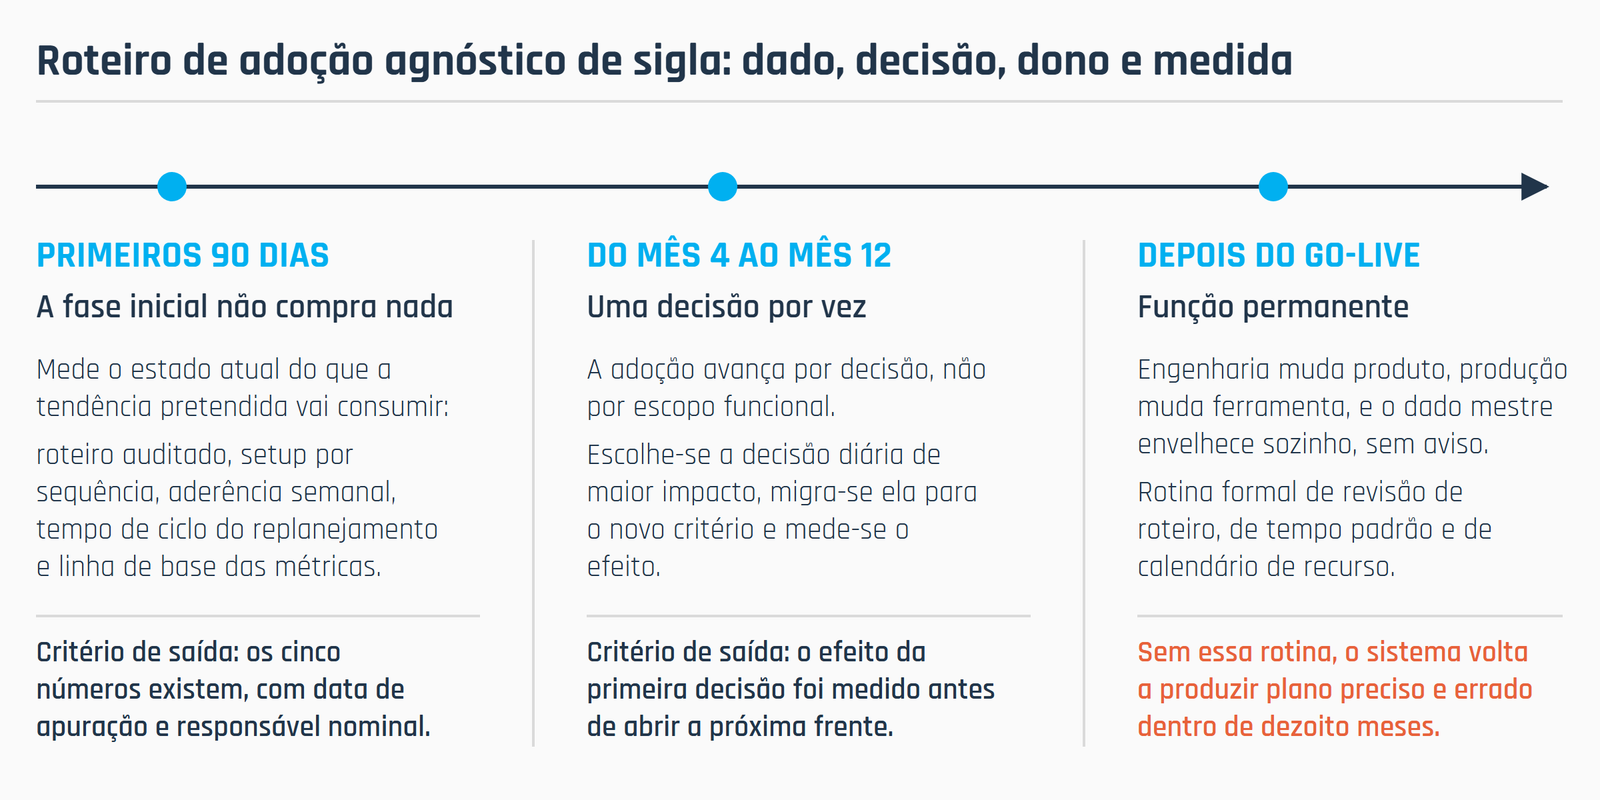
Primeiros 90 dias: o diagnóstico que precisa de número
A fase inicial não compra nada. Ela mede o estado atual daquilo que a tendência pretendida vai consumir.
- percentual de itens ativos com roteiro auditado nos últimos doze meses
- percentual de recursos com tempo de setup diferenciado por sequência, e não por média
- aderência ao plano apurada semanalmente, com causa de desvio classificada
- tempo real do ciclo entre replanejamento do plano mestre e reprogramação do chão
- linha de base das métricas de segunda ordem que o projeto promete mover
Critério de saída: os cinco números existem, com data de apuração e responsável nominal.
Do mês 4 ao mês 12: uma decisão por vez
A adoção que sobrevive avança por decisão, não por escopo funcional. Escolhe-se a decisão diária de maior impacto, migra-se ela para o novo critério e mede-se o efeito antes de abrir a próxima frente.
Na Intelbras, 80% da programação migrou de um modelo descentralizado para um modelo centralizado. Trata-se de evidência qualitativa de mudança na rotina de decisão, não de prova numérica de resultado.
Ainda assim, é exatamente esse tipo de mudança de governança que costuma preceder o número. Primeiro muda quem decide e com qual critério. Depois o indicador reage.
Depois do go-live: manutenção de dado como função permanente
A conta que quase nenhum business case inclui é a do trabalho contínuo de manter cadastro fiel. Engenharia muda produto, produção muda ferramenta, e o dado mestre envelhece sozinho, sem aviso.
Sem uma rotina formal de revisão de roteiro e de tempo padrão, com o calendário de recurso conferido junto, o sistema volta a produzir plano preciso e errado dentro de dezoito meses. Foi assim que muitos projetos considerados bem-sucedidos no primeiro ano viraram planilha paralela no terceiro.
Como escolher a próxima tendência quando ela chegar
Volte às quatro perguntas. Aplique-as com o fornecedor na sala e exija que o percentual de dado seja verificado em tela, não estimado de memória.
Depois faça a pergunta que costuma encerrar o assunto: qual cliente seu, com porte e mix parecidos com o meu, está usando isso para decidir todo dia, e há quanto tempo? A resposta separa a tendência real da tendência recém-lançada com mais rapidez que qualquer análise de mercado.
Faça seu diagnóstico GRATUITO!
Entenda de forma simples e clara como está o desempenho do seu PCP!
FAQ
Vale a pena investir em APS agora ou é só modismo?
Vale, desde que a decisão de programação da sua fábrica precise mudar e você esteja disposto a mudá-la. APS entrega retorno quando a operação passa a sequenciar por capacidade finita e restrição real, congela a programação com horizonte firme e reprograma rápido diante de mudança. Se a intenção é comprar o sistema e continuar decidindo a fila como antes, ele vira relatório caro. O modismo não está na sigla, está em comprar a sigla sem mudar a decisão.
Por que meu software de programação não deu o resultado esperado?
Na maioria dos casos, porque o retorno depende de uma mudança de processo que não aconteceu, não de um defeito no software. A McKinsey encontrou 65% de programas de planejamento sem o ROI esperado, e o padrão é este: o sistema roda, mas a fábrica continua programando na planilha ou mudando de plano a cada telefonema. Vale olhar o cadastro, as regras de sequenciamento e a rotina de reprogramação antes de olhar o produto.
O que preciso ter antes de colocar inteligência artificial no planejamento de produção?
Dado de entrada confiável, na ordem certa. Apontamento em tempo real e fiel, roteiro que reflete a operação de verdade, tempo-padrão revisto, estrutura de produto sem furo. Um modelo que aprende com histórico ruim aprende a repetir o erro com confiança. Arrumar a base primeiro e a camada que aprende depois evita pagar por um cérebro caro alimentado por uma memória errada.
Qual é a diferença entre MES, MOM e APS?
O MES cuida da execução no chão de fábrica em tempo real, como apontamento, rastreabilidade e coleta de máquina. O APS cuida da decisão de planejar e programar, ou seja, em que ordem e em qual máquina produzir respeitando capacidade e restrições. O MOM é o guarda-chuva que integra planejamento, execução, qualidade e desempenho numa operação só. Comprar a camada errada para a sua dor é uma das formas mais comuns de gastar bem e não resolver o problema.
Como saber se uma tendência de manufatura serve para a minha fábrica?
Faça quatro perguntas antes de assinar: qual decisão isto muda, meu dado sustenta isto hoje, quem mantém isto vivo depois do fornecedor sair e qual métrica de operação isto move. Se a tendência não muda uma decisão concreta, não tem dado que a sustente ou não move aderência, OTD, lead time ou nível de serviço, ela provavelmente é promessa antes de ser retorno.
Quanto tempo leva para um projeto de programação de produção dar retorno?
Depende menos do software e mais de quanto trabalho de base a operação precisa. Fábricas com cadastro razoável e disposição para mudar a forma de decidir colhem aderência e OTD melhores em poucos meses. Onde o cadastro está muito degradado, o tempo de acerto de dado costuma ser maior do que o de configuração do sistema, e é esse trabalho, não o software, que define o prazo real.
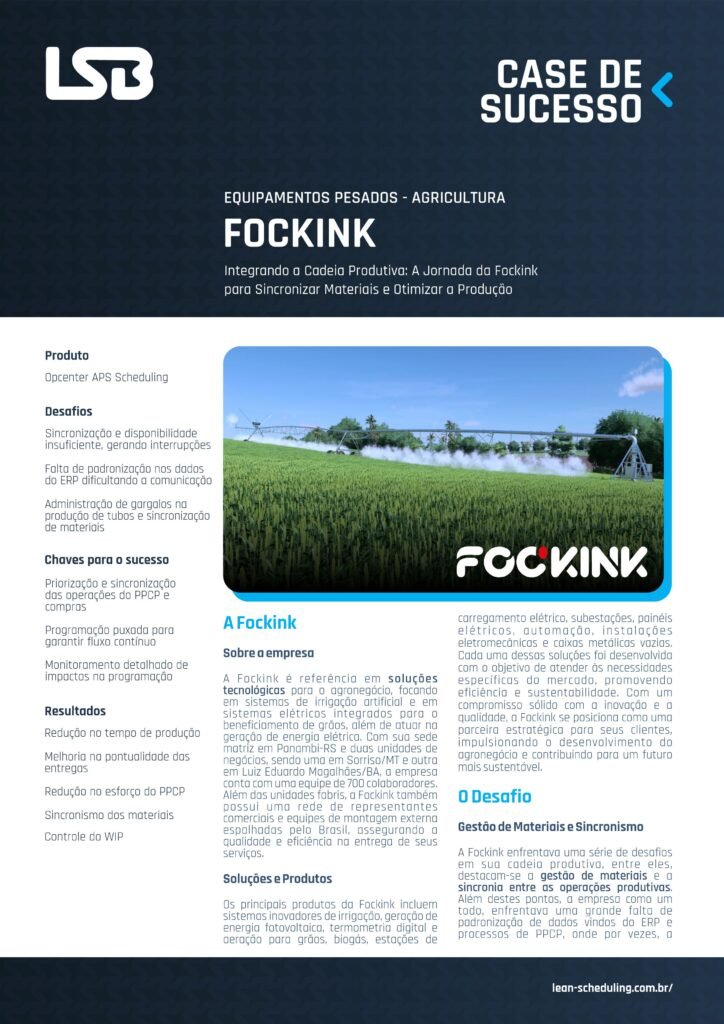
Quer saber como a Fockink:
Reduziu 58% do Lead Time de Produção;
Aumentou 40% na Pontualidade das Entregas;
Reduziu 56% do Esforço do PPCP.
Então solicite o case completo agora clicando no botão azul e veja como você pode melhorar seus índices de performance, reduzir desperdícios e elevar a confiabilidade das suas promessas de entrega.
ACESSE O CASE
TECNOLOGIA
SOLUÇÃO
Conheça o nosso portfólio MOM!
Clique em algum dos botões para conhecer a ferramenta!