
LSB leva o Siemens Opcenter para a disciplina de PCP da Engenharia de Produção da UFSC
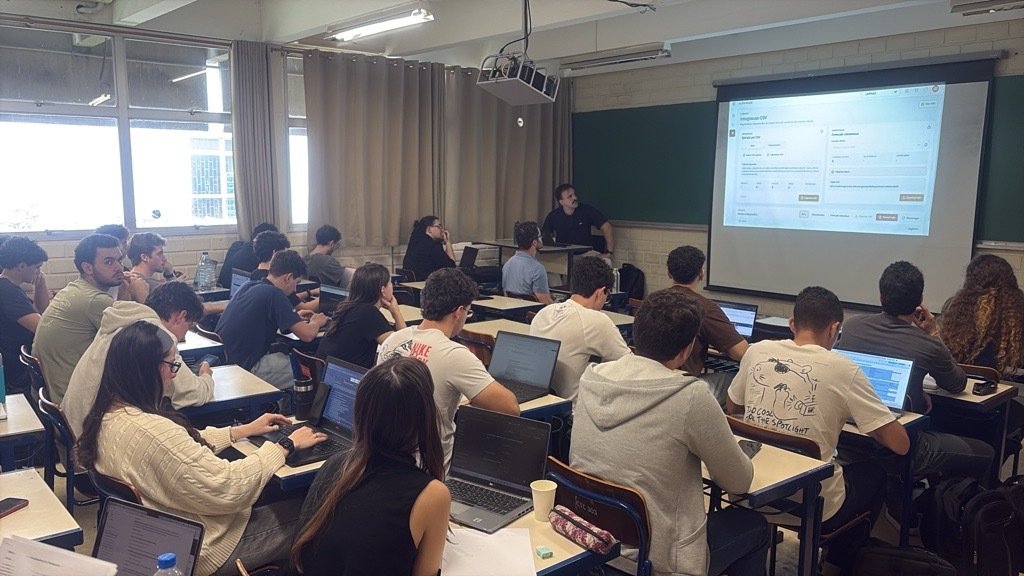
Desde 2025, a LSB conduz aulas na disciplina de PCP da Engenharia de Produção da UFSC, a convite do professor Glauco. Os Especialistas em Operações de Manufatura Lucas Ciello e Brandow Vieira levam a cerca de 60 alunos por semestre teoria e demonstrações práticas de APS Scheduling, APS Planning e MES com o Siemens Opcenter, ferramenta líder de mercado. A iniciativa aproxima a formação acadêmica da rotina de planejamento das grandes indústrias brasileiras.
Webinar – Capacidade Oculta em Indústria de Embalagens
O webinar Capacidade Oculta em Indústria de Embalagens, promovido pela LSB, comparou ao vivo uma programação em Excel com a mesma programação no Opcenter APS, reduzindo horizonte produtivo e setup sem comprar máquina. Kleber Martins Pereira, da Packing Group, trouxe o case real: 16% menos setup e um pico de 30% na demanda absorvido dentro do mesmo orçamento. O encontro fechou com a demonstração de um agente de IA plugado ao Opcenter APS para análise e execução de cenários.
O que é realidade e o que é só promessa nas tendências dda manufatura digital
Em operações ETO e MTO, uma data comercial só é confiável quando acompanha o que mudou na engenharia, nos materiais, na capacidade e na execução. Este guia explica como o closed loop manufacturing transforma sinais do chão de fábrica em cenários, prioridades e decisões compartilhadas, para que a promessa ao cliente não fique desconectada da realidade operacional.
Digital Thread e Closed Loop Manufacturing na indústria brasileira

Digital Thread, Closed Loop Manufacturing e MOM sustentam a digitalização industrial. Entenda por que a maioria das implementações no Brasil para no meio do caminho.
Execução confiável em bens de consumo: o plano não morre na previsão, mas sim na passagem para o chão de fábrica

Em bens de consumo, o plano raramente falha na previsão. Ele falha na passagem para o chão de fábrica, no intervalo entre a reunião que aprovou o número e o turno que deveria executá-lo. Este pilar separa o que a previsão resolve do que só a execução resolve, mostra como picos, promoções e o vão entre S&OP e S&OE quebram o plano, e apresenta os indicadores de aderência e as seis decisões que precedem qualquer escolha de ferramenta.
Demanda volátil não se resolve com mais previsão. Resolve com um plano que reage rápido

Em bens de consumo, aumentar a acurácia da previsão tem retorno decrescente: a demanda é volátil por natureza e o forecast sempre erra. O verdadeiro gargalo é o tempo que o plano leva para reagir quando a previsão falha. Este artigo mostra por que reagir rápido depende de dados confiáveis, regras de priorização e governança de replanejamento, não de prever melhor, e como medir o ciclo de reação do seu plano antes de investir na próxima rodada de melhoria de previsão.
Controle de trocas em plástico e papel: por que o setup decide a sua margem antes de decidir o seu OEE

Em indústrias de plástico e papel, cada troca de produto afeta diretamente produtividade, prazo e margem. Este artigo mostra por que o setup é uma das principais perdas de disponibilidade, como medir seu impacto com mais precisão e de que forma SMED, padronização, dados confiáveis e sequenciamento por capacidade finita reduzem desperdícios sem exigir novos equipamentos. Também apresenta casos reais e um caminho prático para transformar controle de trocas em vantagem competitiva.
Por que pedidos ETO/MTO atrasam mesmo com um bom sistema — e onde o prazo realmente se perde
Pedidos ETO/MTO atrasam por um motivo que a maioria não procura: engenharia, planejamento e produção trabalham em paralelo, e mudanças de projeto reabrem decisões de programação já fechadas. Estudo em estaleiros ETO mostra que mudanças chegam a consumir 10% das horas de fabricação e a inflar em 25% as tarefas de planejamento. O artigo explica onde o prazo se perde, o que sincronizar de fato significa e o que resolver antes de comprar qualquer ferramenta.
Um S&OP que para no PowerPoint não é planejamento: Por que o plano não vira execução na fábrica e o que fazer para fechar essa distância?
Um S&OP que termina em vinte slides e nunca chega à fábrica não é planejamento: é intenção. Este pilar mostra onde exatamente o plano se desconecta da execução, por que o S&OE é o processo que fecha essa lacuna, e o que precisa estar no lugar — fronteira clara entre planejar e executar, dado de chão confiável e malha fechada — para o plano deixar de morrer no PowerPoint e virar sequência de produção.
Setup não é só tempo perdido na troca. É a maior perda de produtividade que sua fábrica de plástico e papel não está medindo
Em plástico e papel, a maior perda de produtividade raramente é a quebra de máquina: é a soma das trocas, estruturalmente alta em operações multi-SKU e quase sempre invisível no relatório. Perseguir o benchmark universal de 85% de OEE é o alvo errado para esse modelo de fábrica. O caminho para reduzir setup começa antes do SMED e do software, por uma decisão de método que poucos tomam primeiro: como você sequencia a produção.
